Завод ALLIS SAGA поставил более 50 единиц оборудования в Индонезию для строительства четырех линий переработки никелевой руды. Все они рассчитаны на получение продукта крупностью 0–12 мм, но решают эту задачу по-разному. Первая принимает крупнокусковую руду до 500 мм, а три остальные предварительно подготовленный материал до 150 мм.
Поэтому технологические схемы линий заметно отличаются. Давайте разберем, какой путь проходит материал в каждом случае и какие решения заложены в проект.
Как устроена линия №1? Три стадии дробления и замкнутый цикл
Первая линия рассчитана на работу с крупнокусковой латеритной никелевой рудой, производительность до 500 т/ч. Максимальная крупность исходного материала достигает 500 мм, поэтому здесь будут реализованы три последовательные стадии дробления.
1. Подача материала и крупное дробление:
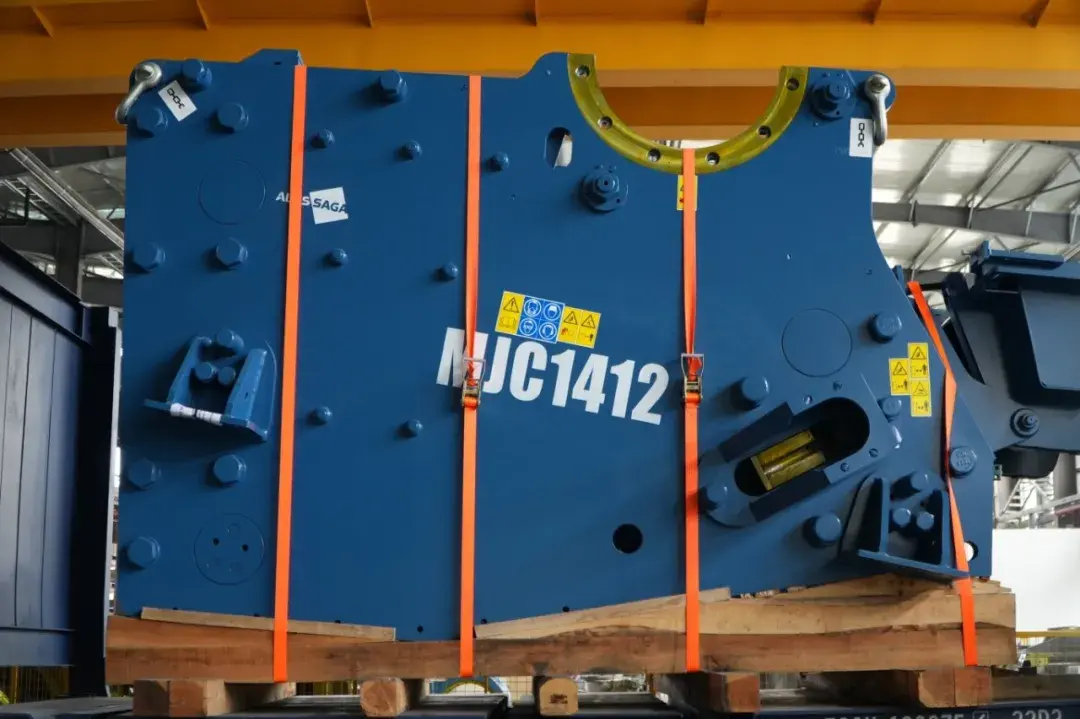
Руда загружается фронтальным погрузчиком и попадает в тяжелый пластинчатый питатель BZ160-6. Он обеспечивает равномерную подачу материала на первую стадию дробления, которую выполняет щековая дробилка MJC1412. Здесь крупные куски подготавливаются к дальнейшей переработке.
2. Среднее дробление и сортировка:
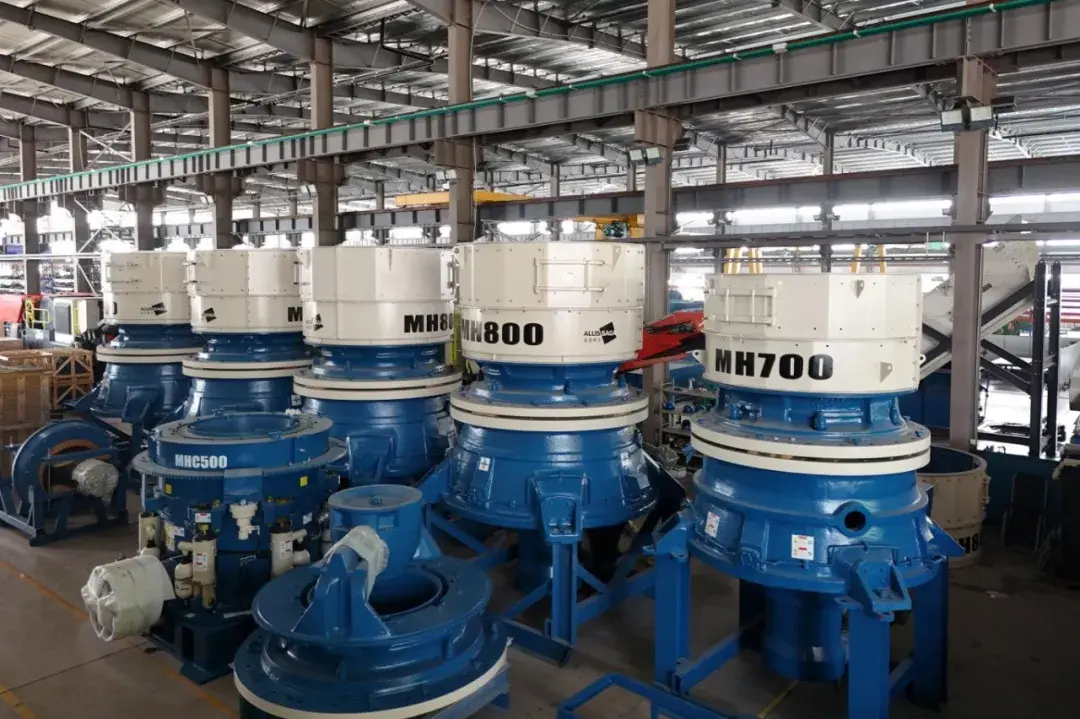
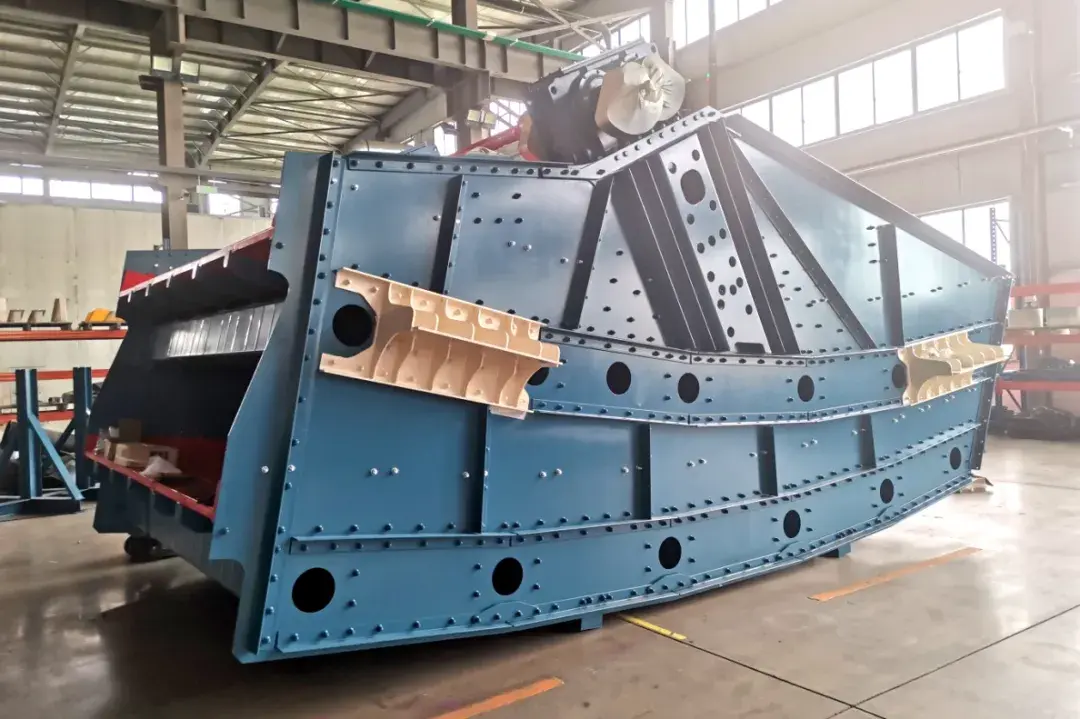
Следующую стадию выполняет конусная дробилка MH700EC и после нее материал проходит сортировку. Он поступает на грохот типа «Банан» BSM3675D с размером ячейки 12мм, где поток разделяется на две части. Материал от 0 до 12 мм выводится из линии как готовый продукт. Более крупная фракция остается на поверхности сита и отправляется на третью стадию дробления.
3. Мелкое дробление и финальная сортировка:
Финальную стадию выполняет конусная дробилка MH800F. После нее материал не выводится из линии и снова возвращается на грохот BSM3675D. Там он повторно разделяется и часть уходит в готовый продукт, а более крупный материал вновь направляется на дробление.
Здесь и образуется замкнутый цикл: грохот BSM3675D → дробилка MH800F → грохот BSM3675D. Материал циркулирует внутри этого контура до тех пор, пока не достигнет требуемой крупности.
По этой причине при выпуске 500 т/ч готового продукта фактическая нагрузка на грохот BSM3675D увеличивается более чем в 2 раза.
Как устроены линии №2–4? Предварительное грохочение и две стадии дробления
Линии №2, №3 и №4 разработаны по другой логике. Они будут получать уже подготовленный материал крупностью до 150 мм, причем большая часть изначально соответствует требованиям готового продукта. Поэтому здесь нет необходимости отправлять весь поток на дробление — технологическая схема начинается с предварительной сортировки.
1. Предварительная сортировка
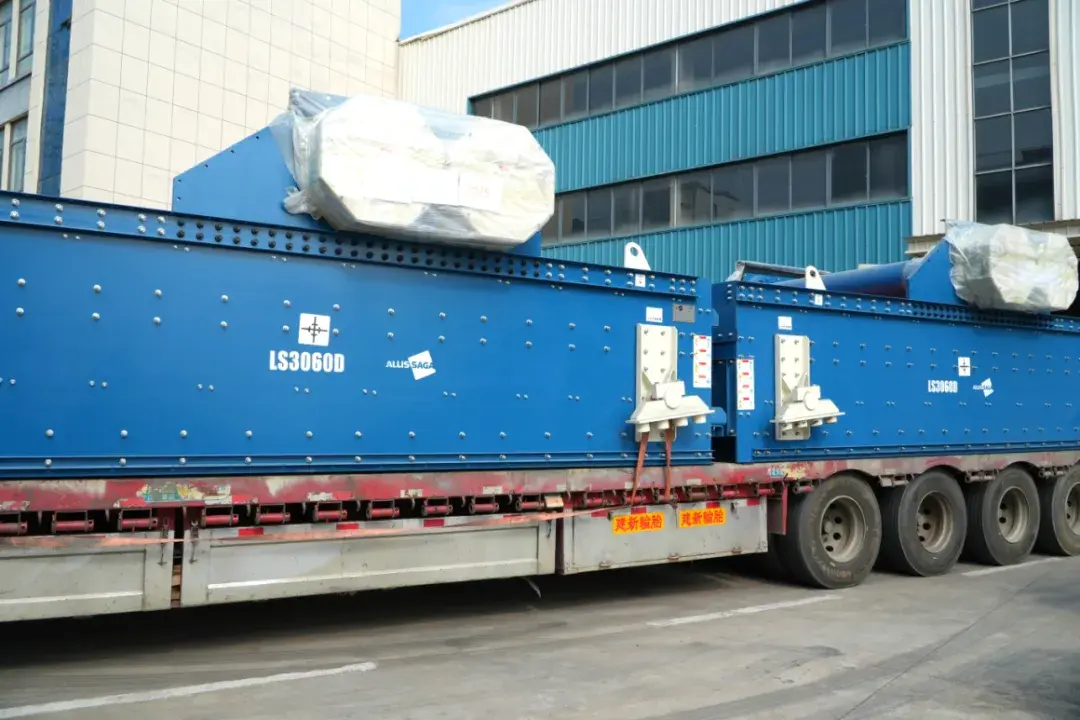
Сначала материал поступает на вибрационный грохот с линейными колебаниями LS3060D. Здесь сразу отделяется готовая фракция 0–12 мм и выводится из технологического процесса. Более крупный материал, который еще необходимо уменьшить по размеру, направляется дальше.
Для этого участка предусмотрено важное инженерное решение : грохоты LS3060D работают в паре, по схеме «один в работе, один в резерве», чтобы предварительное грохочение работало 24/7.
2. Среднее дробление и контрольная сортировка
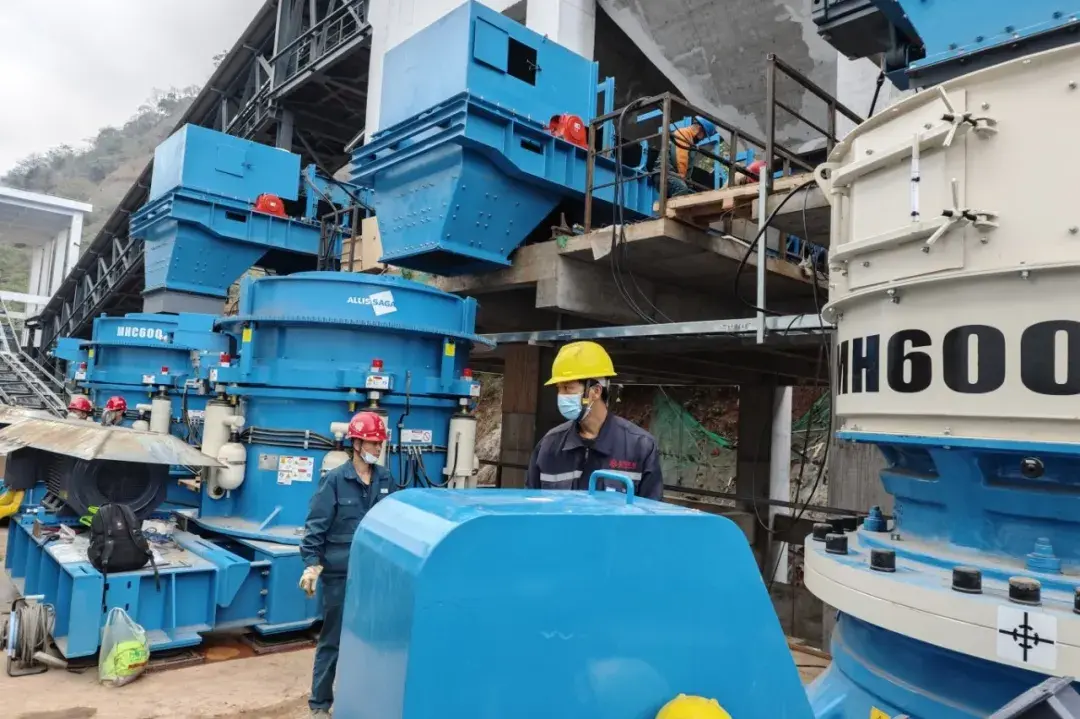
Среднее дробление выполняет конусная дробилка MH600EC. Здесь материал уменьшается в размере, после чего снова направляется на грохот LS3060D. На этом этапе часть потока уже достигает требуемой крупности и присоединяется к готовому продукту. Материал, которому требуется дальнейшее дробление, переходит на финальную стадию технологического процесса.
3. Мелкое дробление и замкнутый цикл
Финальную стадию выполняет конусная дробилка MH750F. После нее материал вновь возвращается на грохот LS3060D, где проходит контроль по крупности. Готовая фракция выводится из цепочки, а более крупный материал снова направляется на мелкое дробление.
Также, как и на первой линии, здесь образуется замкнутый цикл: грохот LS3060D → дробилка MH750F → грохот LS3060D. Материал проходит этот контур до тех пор, пока не достигнет крупности 0–12 мм.
То есть, технологически линии №2–4 устроены рационально: материал, который уже соответствует требованиям, сразу выводится из процесса, а через дробилки проходит только крупная фракция.
Масштаб проекта и особенности реализации
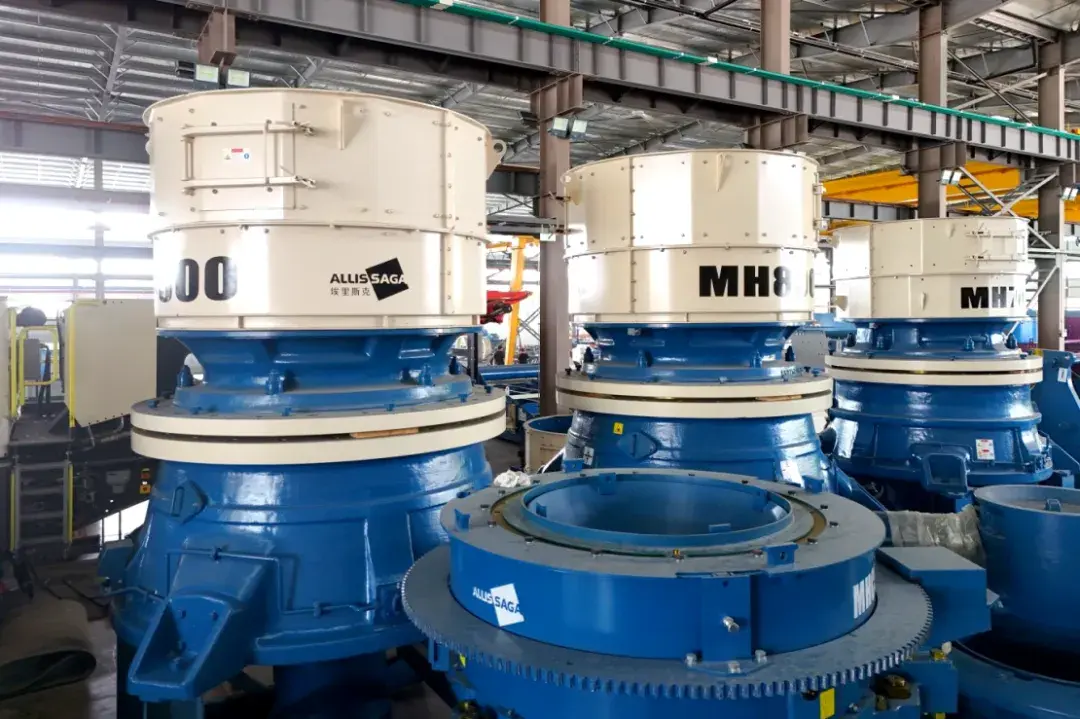
Для четырех линий завод ALLIS SAGA изготовил более 50 единиц основного и вспомогательного оборудования. В состав поставки вошли 9 дробилок, 10 грохотов, 1 тяжелый пластинчатый питатель, а также оборудование для стабильной подачи и движения материала по технологической цепочке.
При этом речь идет не просто о наборе отдельных машин. Оборудование подбиралось под конкретные свойства никелевой руды, требуемую производительность каждой линии и конечную крупность 0–12 мм.
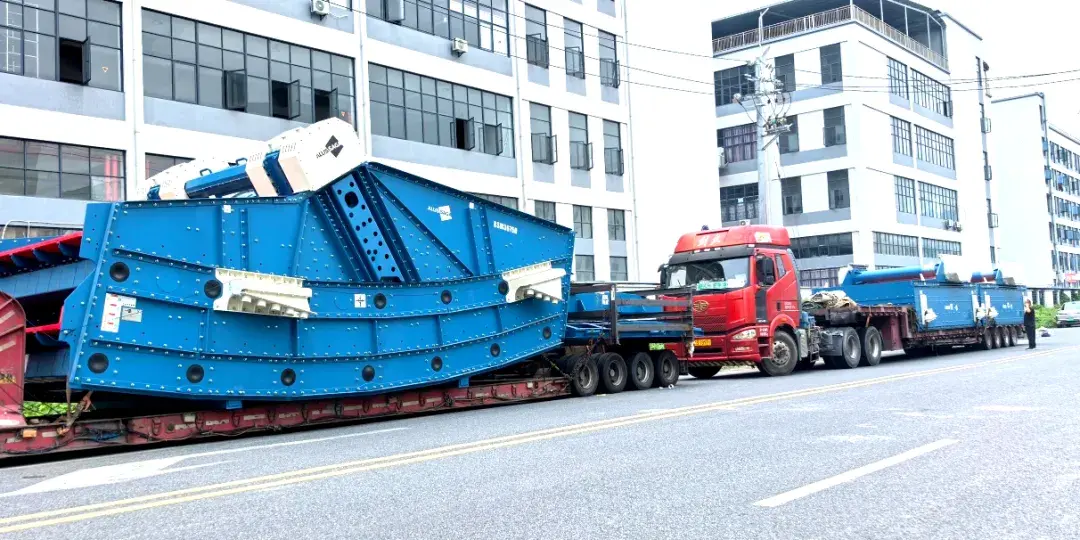
После изготовления оборудование было отправлено заказчику в Индонезию. Следующий этап — монтаж оборудования на площадке, техническое сопровождение и пусконаладочные работы, которые проведут инженеры ALLIS SAGA.
Работа ALLIS SAGA в России
Наша команда ARMET GROUP является эксклюзивным дилером дробильно-сортировочного оборудования ALLIS SAGA в России с 2019 года.
Если перед вами стоит задача по строительству нового дробильно-сортировочного комплекса или модернизации действующей линии — обращайтесь, мы поможем вам подобрать оборудование и сформировать технологическую схему под условия вашего предприятия.